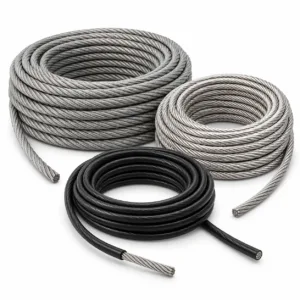
Когато стои въпросът въже за ванти 1х19 или 7х19, отговорът почти винаги е 1х19. Решаващото не е якостта на скъсване, а удължението: вантата и щагът трябва да държат мачтата на място, а всяко излишно разтягане под товар се превръща в движение на върха на мачтата. 7х19 и 7х7 са гъвкави конструкции, направени да се огъват през макари и барабани — там, където 1х19 бързо би се счупило. Затова двете групи не се заместват една друга, а си разделят работата: едната държи, другата се движи.
Трите конструкции накратко
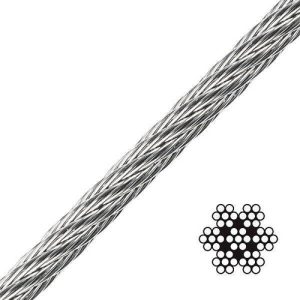
Означението казва колко кордела има въжето и по колко жици има във всеки кордел. 1х19 е един-единствен кордел от 19 жици — компактен сноп, навит на няколко слоя около централна жица. 7х7 е седем кордела по седем жици, а 7х19 — седем кордела по деветнайсет. Колкото повече и по-тънки са жиците, толкова по-гъвкаво е въжето и толкова повече се „слага“ под товар.
| Конструкция | Гъвкавост | Поведение при огъване | Удължение под товар | Типични диаметри | Където работи |
|---|---|---|---|---|---|
| 1х19 | Много ниска, държи формата си | Не понася малък радиус; не се прекарва през макара | Най-малко от трите | 2–12 mm за яхтен такелаж | Ванти, щагове, бакщаг, релинг, опъващи и фасадни системи |
| 7х7 | Средна | Търпи плавни извивки, ограничено през ролка | Средно | 1–8 mm | Тънки обтяжки, кормилни връзки, предпазни въжета |
| 7х19 | Висока | Работи през макари и барабани многократно | Най-голямо | 2–12 mm | Фалове, шкоти, подвижни части, лебедки, повдигащи механизми |
Тези диаметри са за ориентация при яхтени и леки индустриални приложения — конкретният размер за дадена мачта идва от производителя на лодката или от изчисление, не от аналогия. Самите въжета в двете групи са от едно и също семейство неръждаеми стоманени въжета, но с напълно различно предназначение.
Защо удължението решава при стоящия такелаж
Въжето се удължава по два начина. Първият е еластичен — металът се разтяга под товар и се връща, когато товарът падне. Вторият е конструктивен: жиците и корделите се подреждат по-плътно една към друга при първите натоварвания и това удължение не се връща никога. При 1х19 жиците вече лежат плътно и конструктивното удължение е малко. При 7х19 всеки кордел има свободно място да се свие навътре и общото удължение е в пъти по-голямо при същия товар.
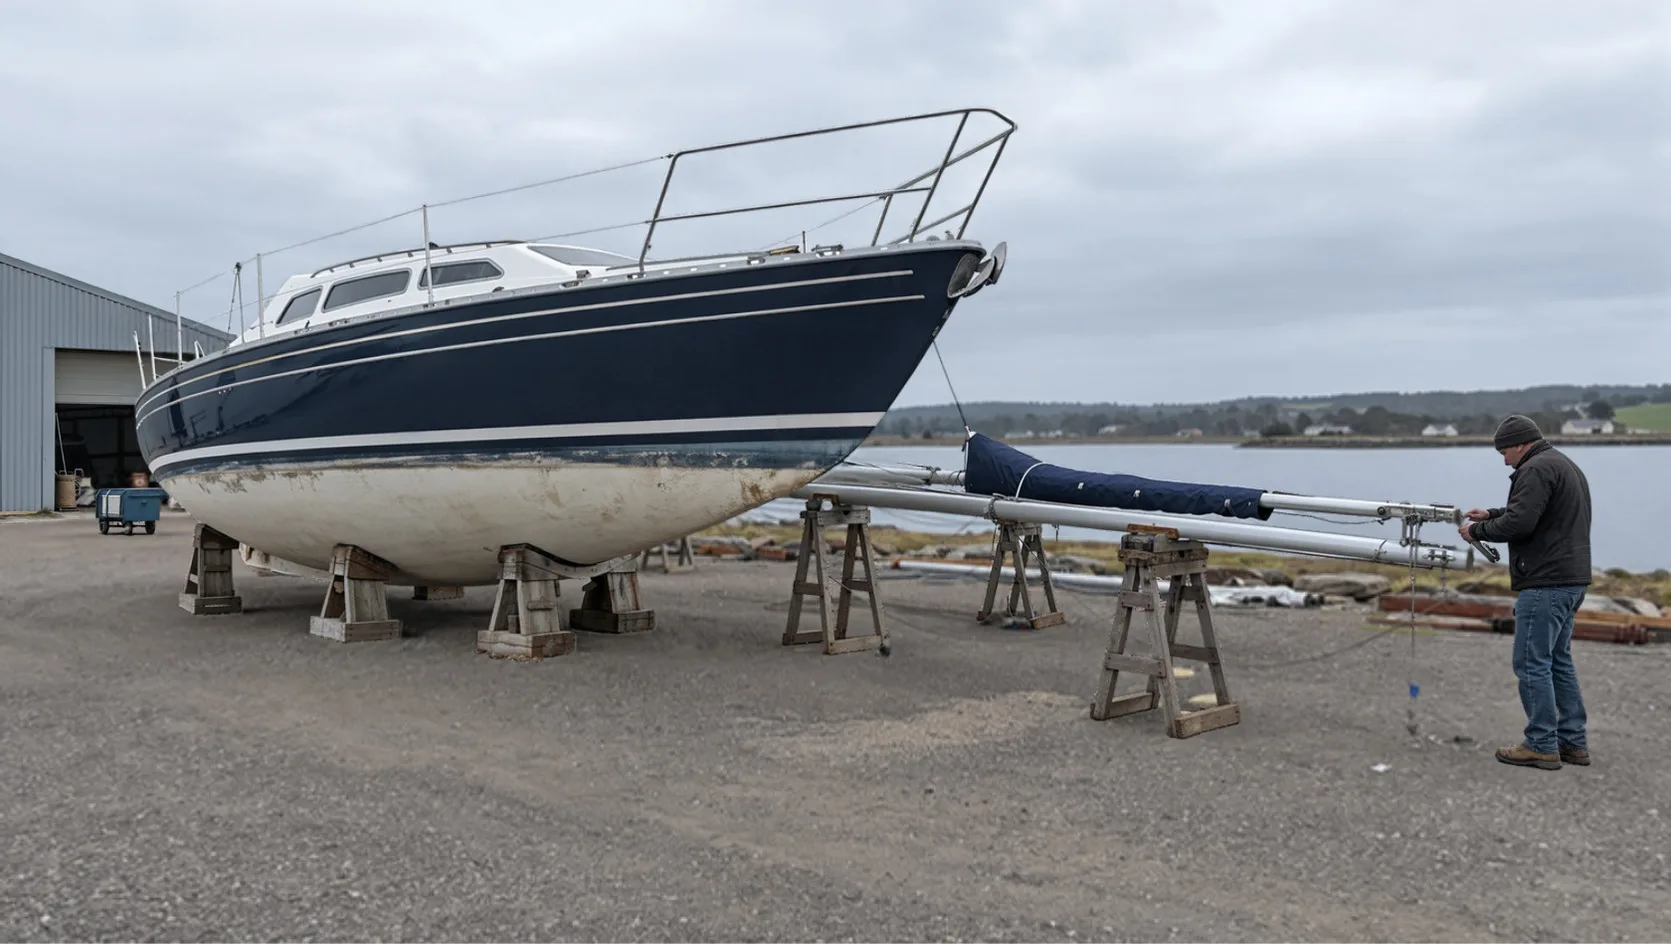
Практиката изглежда така. Сложи се гъвкаво въже вместо ванта и мачтата става „мека“ — при порив вантата от подветрената страна провисва, мачтата се извива настрани, а профилът на платното се променя при всяко поклащане. Компенсацията е да се опъне повече предварително, което натоварва чакпалките и палубата без да решава проблема, защото конструктивното удължение продължава да върви месеци наред. Обратната размяна е също толкова лоша: 1х19 на мястото на фал се огъва около макарата с радиус, за който не е направено, и вътрешните жици се чупят една по една — отвътре, където не се виждат.
AISI 316 или 304 в морска среда
Двете марки неръждаема стомана изглеждат еднакво и струват различно. Разликата е в молибдена: 316 съдържа молибден, 304 — не. Молибденът стабилизира пасивния слой точно срещу хлоридите, затова 316 понася солената среда значително по-добре. За постоянен морски такелаж 316 (или 316L) е базата. 304 върши работа на сладка вода, в закрити помещения и в опъващи системи далеч от брега, но на яхта изложена на пръски се износва видимо по-бързо.
Механизмът си струва да се разбере, защото обяснява и поведението на материала. Хлоридният йон пробива пасивния слой на точки — там, където кислородът не достига и слоят не може да се възстанови: под шайба, в сглобка, във вътрешността на терминал, между жиците на въжето. Оттам тръгват двата типични проблема — питинг (точкова корозия) и цепнатинна корозия. Опънатият метал е по-уязвим, а стоящият такелаж е именно опънат метал в солена среда.
Кафявите петна по неръждаема стомана обаче не значат автоматично брак. Повърхностното „чаено“ оцветяване идва най-често от външно замърсяване — прах от карбонова стомана, искри от шлайфане наблизо, остатъци от сол — и се маха с почистване и пасивиране, без да е засегнат металът отдолу. Тревожното е друго: ръждиви следи, които излизат изпод терминал или от вътрешността на въжето и се връщат на същото място след почистване. Това е корозия отвътре навън и тя не се полира. Най-простата профилактика е и най-подценяваната — изплакване със сладка вода след морски преход.
Терминалите: три начина, три комплекта инструменти
- Пресови терминали. Накрайникът се набива върху въжето с хидравлична преса с матрици за точния диаметър и тип терминал. Връзката е компактна, трайна и евтина за серия, но се прави в цех и не се разглобява — скъсаният терминал се реже и се прави нов. Диаметърът на матрицата не се „наближава“: друг размер дава или недопресована, или пресилена и напукана втулка.
- Винтови терминали от типа Sta-Lok и Norseman. Корпусът се разглобява, външните жици се отварят, върху сърцевината ляга конус (клин), после всичко се затяга с гайка. Сглобяват се на място с гаечни ключове и менгеме, разглобяват се за преглед и се използват повторно с нов конус. Важното за избора: конусът е различен за 1х19 и за гъвкавите конструкции, а за част от терминалите изобщо няма вариант за 7х19 — още една причина гъвкаво въже да не се слага за ванта.
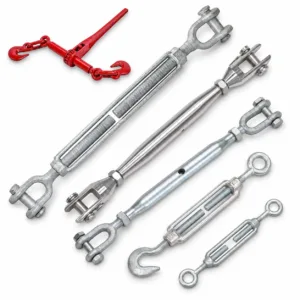
- Обтегачи с вилка. Те дават регулирането. Тялото има два отвора с противоположна резба — едната дясна, другата лява — така че едно завъртане на тялото прибира или отпуска двата края едновременно. Ако по погрешка се навият два еднопосочни края, въртенето просто мести въжето, без да го опъва. Затова при сглобка резбите се проверяват предварително, а след настройката обтегачът задължително се осигурява срещу саморазвиване — с контрагайка, шплент или осигурителна тел.
Общото правило е, че връзката е частта, която определя живота на целия такелаж. Въжето между терминалите работи равномерно; напрежението се концентрира там, където то влиза в метал.
Преглед: къде се къса и какво се търси
Две места дават почти всички повреди. Първото е при терминала — последният сантиметър, където въжето излиза от накрайника и не може да се огъне плавно. Второто е там, където въжето минава през ръб, през тесен отвор или през ролка с грешен диаметър. На тези две места се гледа най-внимателно.
- Счупени жички. Най-сигурният начин да се открият е с ръка в парцал или с памучен тампон по дължината на въжето — щръкналата жичка закача. За стоящ такелаж дори единична счупена жичка при терминала е основание за смяна, а не за наблюдение.
- Кафяви следи, излизащи от вътрешността. Потекла ръжда изпод накрайник или между корделите показва корозия там, където не се вижда. Почиства се и се маркира; ако се върне, въжето е за смяна.
- Деформация. Изкривено, сплескано или леко увито „на винт“ въже е било претоварено или огънато през прекалено малък радиус. Формата не се възстановява.
- Състояние на терминала. Пукнатини в накрайника и в ухото на обтегача, разцепен корпус, разработен болт, липсваща осигуровка. Пукнатина в неръждаем накрайник е спешна — тя не се развива постепенно като при въже.
- Излишна дължина на резбата. Обтегач, навит почти докрай, значи, че такелажът е удължил. При гъвкаво въже на място на ванта това се случва редовно и е самостоятелен сигнал, че конструкцията е сгрешена.
Стоящият такелаж се гледа изцяло поне веднъж годишно, най-добре при свалена мачта, когато горните терминали са на нивото на очите. Долните краища, обтегачите и местата при палубата се проверяват и по време на сезона. Носимоспособността на конкретно въже и терминал се чете от маркировката и документа на изделието — не се извежда по аналогия с друг диаметър или друга конструкция.
Продължете да четете
Може да харесате още…
Смазката на стоманеното въже не е само антикорозионна защита — тя пази жичките от триене една в друга при огъване. Как се почиства, смазва и прибира въжето, и кога изобщо не се смазва.
Ширина, форма, ъгъл на върха и стомана — кое острие влиза в картон, хидроизолация, мокет и изолация, и как се сменя, без да се чупи връх или пръст.
Диаметърът 50 мм е един и същ в цяла Европа, но класът на закопчалката, D- и S-стойността не са. Какво пише на табелката, как се мери износена топка и кога лапата вече не държи.