Смазването и съхранението на стоманено въже решават къде ще се появи износването — отвън, където се вижда, или отвътре, където не се вижда до момента на скъсването. Въжето се почиства с телена четка, смазва се по цялата дължина при бавно навиване и се прибира сухо, повдигнато от пода. Пропуснатата смазка не се забелязва месеци наред; ръждата между жичките също.
Защо се смазва въжето: триенето е преди корозията
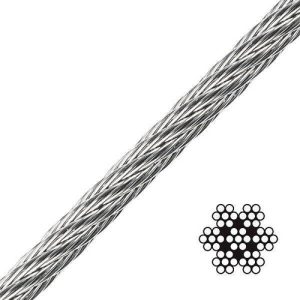
Антикорозионната защита е очевидната функция, но не е главната. Всяко стоманено въже е сноп от жички, навити в снопчета, а снопчетата — около сърцевина. При всяко преминаване през макара или навиване на барабан въжето се огъва и жичките се изместват една спрямо друга. Там, където две жички се трият без разделящ ги филм, се получава фретинг износване: микроскопични пропадания по контактните точки, които по-късно стават начало на счупване.
Затова и повечето въжета се износват отвътре навън. Външните жички могат да изглеждат гладки и цели, а вътрешността вече да е загубила значителна част от напречното си сечение. Фабричната смазка, която въжето получава при производството си (изискванията към нея са описани в ISO 4346), не е вечна — тя се изтласква, изпарява се, отмива се и се замърсява. Това, което остава, рядко стига до сърцевината след първите месеци работа.
Вторият ефект е корозионен. Влагата, солената вода и прахът влизат по същите пътища, по които би влязла смазката. При морските приложения — стоманените въжета по лодки, кейови съоръжения и подемна техника на открито — солта работи непрекъснато, включително когато въжето стои неподвижно.
Видове смазка: проникваща и покривна
Двата типа вършат различна работа и не се заместват взаимно.
| Проникваща | Покривна | |
|---|---|---|
| Какво прави | Внася смазка между жичките и до сърцевината | Образува защитен слой по външните жички |
| Консистенция | Рядка, често с разтворител, който се изпарява | Гъста — грес, восък, битумно съединение |
| Срещу какво работи | Вътрешно триене и вътрешна корозия | Влага, сол, абразивен прах отвън |
| Слабост | Защитава слабо повърхността | Почти не прониква; скрива повърхността при оглед |
Редът е първо проникваща, после покривна. Обратният ред означава да затворите пътя на проникващата смазка с готов слой грес. При въжета в тежък режим двете се прилагат последователно; при въжета, които стоят на открито без голямо натоварване, акцентът пада върху покривната.
Тъмните битумни съединения държат добре при дълъг престой, но имат две неприятни свойства: при ниски температури се напукват и стават трошливи, а при оглед правят повърхността непрогледна — счупена жичка под черен слой се открива трудно. Ако въжето подлежи на периодичен преглед, смазката се избира така, че прегледът да остава възможен.
И най-важното практическо правило: гъста смазка върху непочистено въже запечатва мръсотията вътре. Пясъкът, стружките и старата втвърдена смазка остават под новия слой и продължават да работят като абразив, този път без достъп на въздух и без възможност да бъдат измити. Резултатът е по-лош от това въжето изобщо да не беше смазвано.
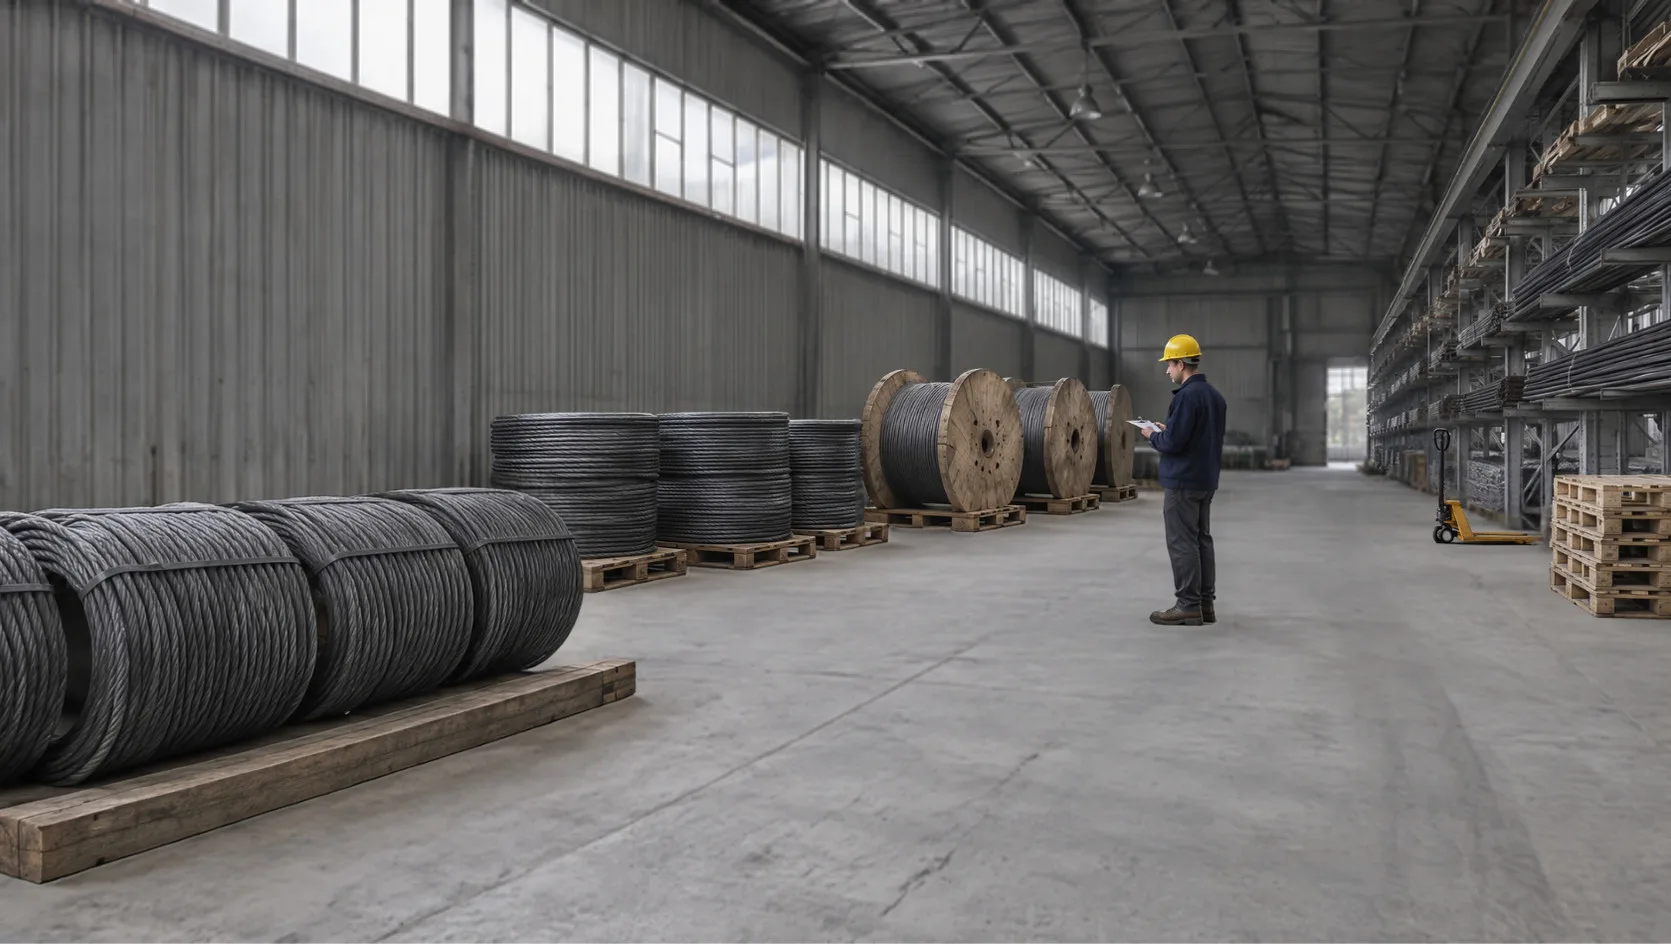
Процедура за смазване стъпка по стъпка
- Разпънете или размотайте въжето така, че да имате достъп до цялата му дължина. Смазване на въже, което стои навито, е смазване само на видимия намот.
- Почистете механично. Телена четка по посока на навивката, за да влезе между жичките, а не само по върховете им. При силно замърсени участъци се работи на отрязъци, докато повърхността стане равномерно сива.
- Отстранете старата втвърдена смазка. Люспите и кората, които не държат, се свалят — те не защитават нищо, а под тях стои влага. При необходимост се използва подходящ обезмаслител, след което въжето се оставя да изсъхне напълно.
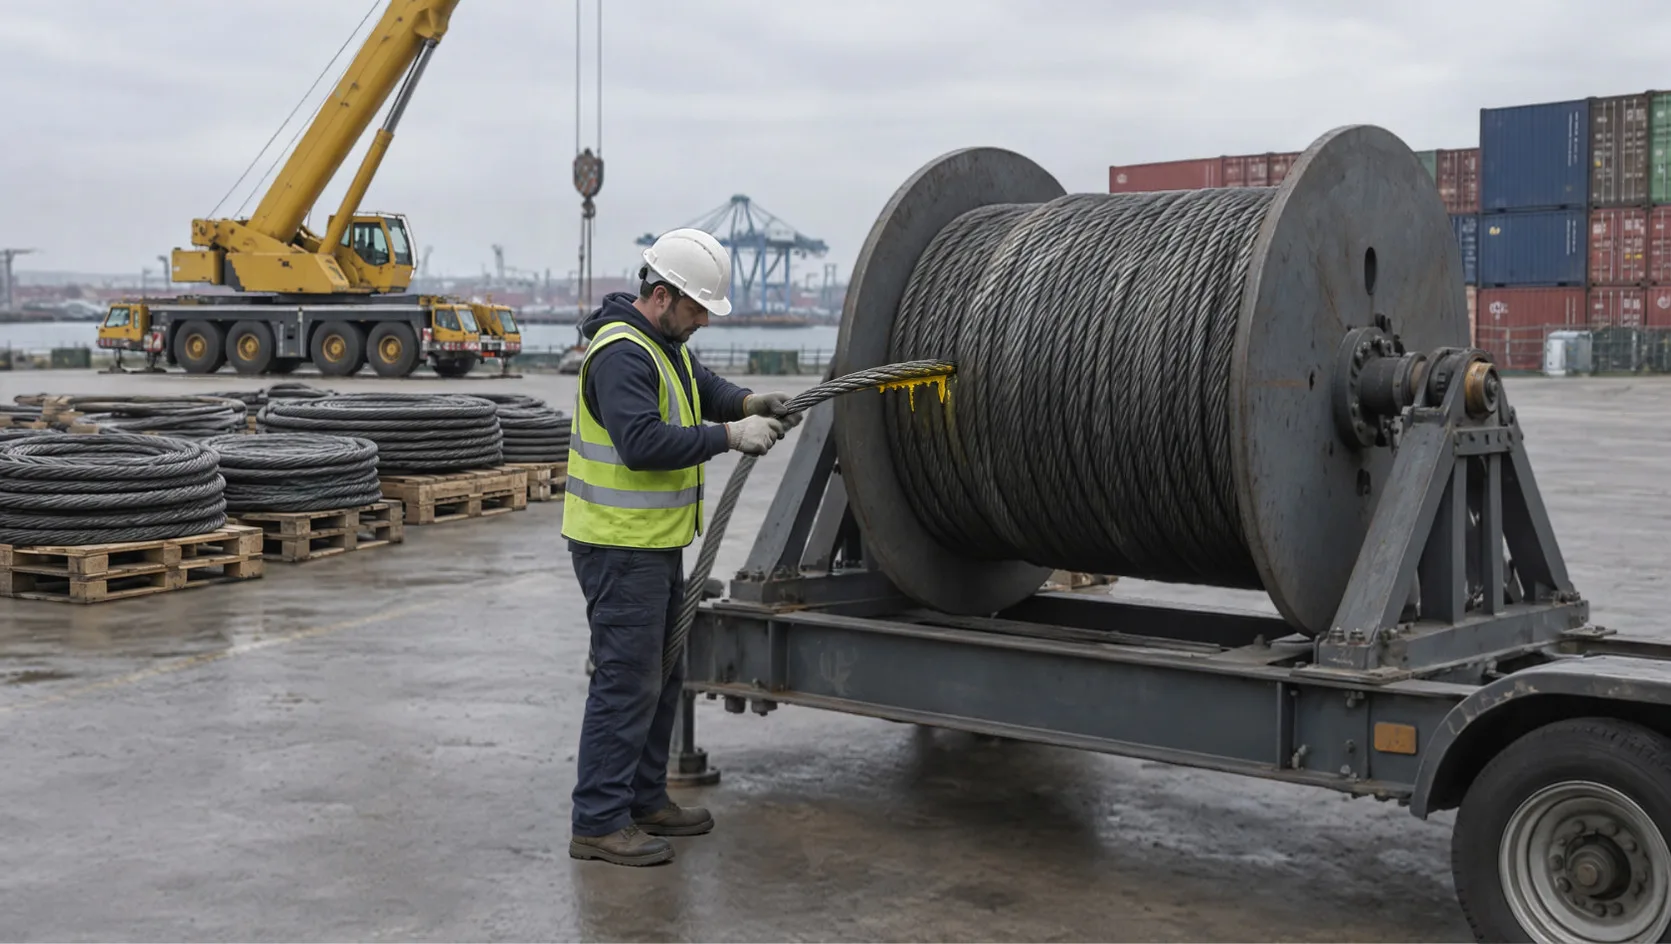
- Нанесете проникващата смазка при бавно навиване. Въжето минава през напоен парцал, четка или подаващо устройство, докато се навива бавно на макарата. Бавното движение дава време на смазката да влезе; бързото я размазва отгоре.
- Оставете я да попие и чак тогава нанесете покривния слой, ако приложението го изисква.
- Попийте излишъка. Смазка, която капе, събира прах, цапа товара и пада на палубата. Нужен е филм, не слой.
- Отбележете датата в дневника на съоръжението. Интервалът се връзва с режима на работа и с графика на периодичните прегледи, а не с календара сам по себе си.
Участъкът, който почти всички пропускат
Това е частта, която стои постоянно на макарата или вътре в барабана — последните няколко намотки, които никога не излизат в работа. Понеже не се движи, изглежда като че ли не се износва, и остава несмазана прегледи наред. Точно там обаче се събира влагата, която се стича по навивката, и точно там въжето стои притиснато. При лебедките този участък носи и анкеровката — мястото, където скъсване е най-малко приемливо. Размотайте въжето докрай при поддръжката и му отделете същото внимание като на работната част.
Вторият редовно пропускан участък е този над куката при повдигане — зоната, която влиза в макарата при всеки цикъл и поема най-много огъвания. Колкото по-малък е диаметърът на макарата спрямо въжето, толкова по-бързо се износва тази зона и толкова по-важна е смазката в нея.
Съхранение на стоманено въже между сезоните
Правилното съхранение на стоманено въже започва с почистване и смазване — въже се прибира смазано, не „както е дошло от работа“. Солта и прахът, оставени по него за зимата, работят спокойно през целия престой.
- Сухо и проветриво помещение. Не затворен найлон, под който кондензът остава вътре. Покривало — да, но такова, което диша.
- Повдигнато от пода. Върху дървено трупче, палет или на макара, изправена на стойка. Въже, легнало на бетон, попива влагата, която бетонът тегли отдолу, и долната му страна ръждясва първа.
- Далеч от химикали и торове. Амониевите торове, киселините и хлорните препарати отделят изпарения, които атакуват стоманата и цинковото покритие дори без пряк контакт. Склад, в който се държат и торове, не е склад за такелаж.
- Далеч от източници на топлина и от места, където капе вода или кондензира покривът.
- С четливо означение. Въже без етикет след сезон престой е въже с неизвестна история — а историята определя какво може да му се възложи. Същото важи и при закупуване на ново въже: маркировката и документът вървят заедно с него.
Защо кръстосаното навиване мачка въжето
При подреденото навиване всяка намотка ляга плътно до съседната и товарът се разпределя по цялата опорна повърхност. При кръстосано навиване горните намотки пресичат долните и натискът се съсредоточава в точките на пресичане. Под товар там въжето се деформира: сплесква се, снопчетата се изместват, а при по-меките конструкции се появява и „изскачане“ на жички. Същото се случва и при навиване с недостатъчно опъване — хлабавите намотки под товар потъват между долните и се защипват.
За дългосрочно съхранение въжето се навива подредено и с равномерно опъване, а макарата се оставя изправена върху ребрата си, не легнала. Легналата макара притиска долните намотки под собственото си тегло през целия престой.
Кога въжето НЕ се смазва
Има приложения, при които смазката е проблем, а не защита:
- Когато производителят го забранява. Това е водещото правило. EN 12385-3 задължава производителя да предостави информация за употреба и поддръжка; ако в нея пише, че въжето не се досмазва или се смазва само с определен продукт, това не подлежи на тълкуване.
- При контакт с продукти. Хранителна промишленост, фуражи, питейна вода, фармацевтични производства — там въжето е или неръждаемо и сухо, или смазано със специално разрешен за целта продукт.
- При системи, които работят на триене. Когато задвижването разчита на сцеплението между въжето и шайбата, смазката намалява точно това сцепление. Такива инсталации имат собствени предписания и смазка се прилага само според тях.
- Непосредствено преди определени видове контрол. Част от методите за оглед изискват чиста повърхност; смазването се прави след прегледа, а не преди него.
- При въжета от неръждаема стомана в декоративни или такелажни приложения, където външният вид има значение, а корозионният риск е нисък — там се разчита на материала, а не на филм.
Поддръжка и бракуване не са едно и също
Смазването удължава живота на въжето, но не връща загубено сечение и не заличава счупени жички. Това са два отделни въпроса: единият е какво правите, за да работи въжето по-дълго; другият е кога спирате да го използвате. Критериите за бракуване — брой счупени жички на определена дължина, намаление на диаметъра, корозия, деформации, повреда по краищата — се оценяват по ISO 4309 и по указанията на производителя и имат собствена процедура.
Практическото следствие е просто: смазка не се нанася върху въже, което подлежи на бракуване, за да изглежда по-добре. Прясната смазка върху съмнителен участък прави следващия преглед по-труден и отлага решение, което вече е взето от самото въже.
Продължете да четете
Може да харесате още…
Ширина, форма, ъгъл на върха и стомана — кое острие влиза в картон, хидроизолация, мокет и изолация, и как се сменя, без да се чупи връх или пръст.
Диаметърът 50 мм е един и същ в цяла Европа, но класът на закопчалката, D- и S-стойността не са. Какво пише на табелката, как се мери износена топка и кога лапата вече не държи.
Съотношението между диаметъра на макарата и диаметъра на въжето определя живота на въжето повече от всичко останало. Какво се случва при огъване около малък радиус, какви са ориентировъчните минимални стойности и защо профилът на канала е също толкова важен.