Пресоването на стоманено въже с медна втулка (талуритна връзка) е студена деформация, при която втулката се свива около двата клона на въжето и ги заклещва механично, без нагряване и без промяна на структурата на жичките. Правилно изпълнена, такава връзка задържа около 90% от минималната разрушаваща сила на въжето — чувствително повече от затегнати скоби. Всичко в тази ефективност обаче зависи от три неща: правилния размер на втулката, правилната матрица и контрола на размера след пресоване.
Защо пресованата връзка държи повече от завинтените скоби
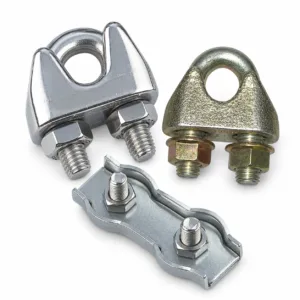
Скобата с U-болт пренася сила чрез триене, създадено от момента на затягане. Това триене се губи: въжето се уляга, диаметърът му намалява под натиска, болтовете се отпускат след първото натоварване. Затова скобите изискват дозатягане, а ефективността им остава в порядъка на 80–85% дори при правилен брой и правилно ориентирани седла.
Пресованата втулка работи по друг начин — материалът ѝ се деформира пластично и навлиза между външните жички на двата клона, като заключва геометрично профила. Няма какво да се отпусне, няма момент за поддържане. Европейският стандарт за този тип накрайник е EN 13411-3 (ферули и пресовани връзки), докато скобите с U-болт попадат в EN 13411-5, а коушите — в EN 13411-1.
| Вид връзка | Ориентировъчна ефективност | Изисква поддръжка | Стандарт |
|---|---|---|---|
| Пресована втулка + коуш | около 90% | не, само визуален контрол | EN 13411-3 |
| Скоби DIN 1142 / EN 13411-5 | около 80–85% | да, дозатягане след натоварване | EN 13411-5 |
| Опростени скоби DIN 741 | по-ниска, неподходящи за повдигане | да | DIN 741 |
Избор на втулка по DIN 3093 според диаметъра на въжето
DIN 3093 нормира пресовите втулки — размерен ред, материал, изпитване и размера, който втулката трябва да има след пресоване. Логиката е проста: номиналният размер на втулката съответства на номиналния диаметър на въжето. За въже 6 мм се взима втулка 6 мм. Не „приблизително 6“, не 5 мм „защото влиза по-стегнато“ и не 8 мм „защото се намери в кутията“.
Голямата втулка няма достатъчно материал на единица дължина, за да запълни пространството между жичките — след пресоване остава хлабина и въжето се изтегля при по-малка от очакваната сила. Малката втулка не позволява двата клона да влязат свободно, преди пресоването жичките се деформират при нахлузването, а при пресоване материалът избива навън вместо да запълва.
Втулките се произвеждат в овална (двуотворна) форма за примка и в кръгла форма за ограничител в края на въжето. Отделно се различава изпълнението за въжета с различна конструкция — при по-меки конструкции с много тънки жички контролът на размера след пресоване е още по-критичен.
Мед, алуминий или неръждаема втулка
Материалът не е козметика, а въпрос на галванична двойка. Медната втулка е стандартният избор за поцинковано стоманено въже — пластична е, деформира се добре на студено и се ползва масово в морския такелаж, оградите и опъващите системи. Алуминиевите втулки по DIN 3093 са другият класически вариант за поцинковано въже и са най-разпространени при товарозахватните изделия.
За неръждаемо въже се ползва втулка, предвидена точно за това приложение — неръждаема или никелирана, според спецификацията на производителя. Причината е, че във влажна и солена среда контактът между неръждаема стомана и различен по потенциал метал ускорява корозията на по-неблагородния елемент. Връзка, която изглежда безупречно при монтажа, след един сезон на борда може да е изядена отвътре. Същото важи и обратно — медна втулка върху поцинковано въже в постоянно мокра среда натоварва цинковото покритие в зоната на контакт, затова такива връзки се оглеждат по-често.
Коуш (капса) — не е аксесоар
Примка, пресована без коуш и закачена директно на шегел или кука, се огъва на радиус, който въжето не понася. Външните жички се притискат в точка, вътрешните се пренатоварват, а при динамично натоварване примката започва да се разнищва отвътре. Коушът задава допустимия радиус на огъване и предпазва въжето от износване в контакта с металния елемент.
Коушът се поставя преди пресоването, затяга се така, че въжето да приляга в улея му по цялата дъга, и се придържа по време на първата пресовка. Ако коушът „играе“ в готовата примка, връзката е направена с прекалено дълга примка и коушът ще изпадне при първото разтоварване.
Колко пресовки и каква матрица
Броят на пресовките се определя от дължината на втулката и работната широчина на матрицата — толкова, че цялата дължина да е обхваната с леко застъпване между отделните захвати. Ориентир: малките размери се пресоват с две захвата, средните — с три, по-големите — с четири и повече. Меродавна е инструкцията на производителя на втулките и на пресата, не навикът.
- Въжето се прекарва през втулката, около коуша и обратно през втория отвор, с излизащ свободен край отвъд втулката — толкова, че да се вижда при проверка, а не да е прибран вътре.
- Избира се матрица с номер, съответстващ на размера на втулката. Матрица с друг размер дава или недопресована, или прекомерно свита връзка — и двете са брак.
- Първата пресовка се прави откъм страната на коуша, след което се върви към свободния край, за да изтича материалът в посока навън.
- Между пресовките втулката се завърта точно толкова, колкото изисква схемата на съответната преса — произволното завъртане размазва профила.
- След последната пресовка се мери, преди да се натовари.
Матрицата е критичната част. Тя задава крайния размер на втулката, а оттам и степента на деформация. Усилието на пресата е по-голямо от необходимото именно за да може матрицата да се затвори докрай — тоест истинският контрол е геометричен, не силов.
Ръчни клещи и хидравлична преса
Ръчните пресови клещи работят добре в малките размери — тънки въжета за опъващи системи, перила, ограждения, леки морски приложения. Над тези размери човешката сила през лост просто не стига: втулката остава недопресована в сърцевината, външно изглежда оформена, а на изпитване се изтегля. При по-големите диаметри е нужна хидравлична преса с матрица по размер и контролирано усилие.
Правилото е просто: ако производителят на клещите не посочва изрично съответния размер втулка в обхвата на инструмента, инструментът не е подходящ. „Стиснах го два пъти по-силно“ не компенсира липсващото усилие. Готови пресовани изделия за повдигане се произвеждат фабрично и се доставят със сертификат — какво точно включва асортиментът от товарозахватни съоръжения, се вижда в съответния раздел.
Как се проверява готовата пресовка
- Размер след пресоване. Със шублер, напречно на пресованата зона, на всяка пресовка. Стойността се сравнява с таблицата на производителя за съответния размер втулка и допустимото ѝ отклонение. Това е единственият обективен критерий.
- Надлъжни пукнатини. Няма допустими. Пукнатина по дължината на втулката означава прекомерна деформация, грешна матрица или материал извън спецификация.
- Изтичане на материал между жичките. Ако от шева избива материал, връзката е пресована през мярката.
- Грат по разделителната равнина. Малък, равномерен грат е нормален; масивен и неравномерен означава размествана или износена матрица.
- Симетрия и покритие. Непресованите участъци в краищата трябва да са минимални и еднакви; въжето да не е смачкано на изхода от втулката.
- Коушът. Плътно легнал, без луфт, без изкривяване на страните.
Най-честите грешки
- Втулка не по размер. Най-честата и най-скъпата. Номиналният размер на втулката = номиналният диаметър на въжето, без импровизации.
- Пресоване без коуш. Примката изглежда здрава и се къса в огъвката след няколко цикъла.
- Пресоване „на око“, без подходяща матрица. Стискане в менгеме, с универсални клещи или с матрица от друг размер не е пресована връзка, а смачкана втулка.
- Повторно пресоване върху вече смачкана втулка. Материалът е изчерпал пластичността си; второто стискане само създава пукнатини. Бракувана втулка се отрязва и се прави нова връзка.
- Непочистено или смазано въже. Излишната грес в зоната на пресоване намалява заклещването между жичките.
- Твърде къс свободен край. Не може да се провери дали въжето изобщо е влязло докрай през втория отвор.
Носимоспособността идва от сертификата
Когато връзката е част от съоръжение за повдигане на товар, крайната стойност на носимоспособността не се пресмята на място от якостта на въжето и някакъв коефициент. Тя идва от сертификата и маркировката на изделието, издадени от производителя, който е изпитал технологията си — комбинацията въже, втулка, матрица и усилие. Самоделна пресовка на обекта може да свърши работа при опъване на перило или укрепване на мрежа, но не превръща въжето в сапан.
При съмнение за състоянието на вече работеща връзка критериите са същите като при изходния контрол: пукнатини, деформация, корозия в зоната на втулката, скъсани жички до изхода от нея. Всяко от тях е основание за бракуване на изделието, а не за ново пресоване върху същата втулка.
Продължете да четете
Може да харесате още...
Сроковете за периодичен преглед на товарозахватни съоръжения не са едни и същи за всички приспособления, а сапаните изобщо не подлежат на регистрация. Кой какво проверява и какво остава на хартия.
-
Спортният карабинер и работният съединител си приличат само на пръв поглед. Кои EN стандарти важат за работа на височина, какво трябва да пише върху изделието и как се води регистърът на проверките.
A2 и A4 изглеждат еднакво и често стоят в един и същ кашон, но се държат различно в момента, в който се появи сол. Практически ориентир кое къде се монтира.