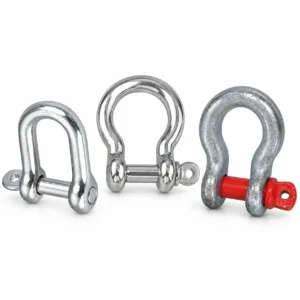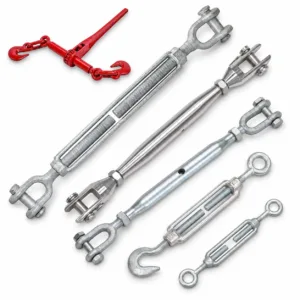
Разликата между неръждаема стомана A2 или A4 се свежда до един елемент — молибдена. A4 го съдържа, A2 не. На сухо и на закрито това почти не личи, но решава всичко там, където има хлориди: морска вода, солен аерозол, хлор в басейн, опесъчен зимен път. В такава среда по A2 се появяват точки ръжда още през първия сезон, докато A4 издържа години при същата експозиция.
Какво стои зад означенията A2 и A4
Двете означения идват от EN ISO 3506 — стандартът за механични свойства на крепежни елементи от корозионноустойчива стомана. Буквата A означава аустенитна стомана, цифрата — групата по химичен състав. A2 съответства по корозионна устойчивост на 1.4301 (AISI 304), A4 — на 1.4401 (AISI 316).
| Показател | A2 (≈ 1.4301 / AISI 304) | A4 (≈ 1.4401 / AISI 316) |
|---|---|---|
| Хром | 17,5–19,5 % | 16,5–18,5 % |
| Никел | 8–10,5 % | 10–13 % |
| Молибден | няма | 2–2,5 % |
| PREN (ориентировъчно) | 18–20 | 24–26 |
| Среда | закрито, сухо, сладка вода | сол, хлор, химия |
Стойностите в таблицата са за базовите материали по EN 10088. Самият ISO 3506 допуска по-широки граници за крепежа, защото прътът се студено деформира — затова конкретна партида може да е в горния или долния край на диапазона. Принципът обаче не се променя: A4 носи молибден, A2 — не.
Защо молибденът решава при хлориди
Неръждаемата стомана не е устойчива сама по себе си. Устойчив е тънкият хромов окисен слой, който се образува на повърхността и се възстановява при наличие на кислород. Хлоридният йон пробива точно този слой — локално, на точка. Оттам тръгва точковата корозия: дупчица, която расте навътре, докато повърхността наоколо изглежда непокътната.
Молибденът стабилизира пасивния слой и повдига границата на концентрация хлориди, при която пробивът започва. Това се изразява с числото PREN:
PREN = %Cr + 3,3 × %Mo + 16 × %N
При A2 молибденът е нула и PREN стои около 18–20. При A4 двата процента молибден добавят близо 7 пункта и изкарват числото към 24–26. Това не е козметична разлика — тя мести прага, при който солта започва да работи.
A4 също има граници. В процепи — под шайба, под скоба, в резба — кислородът не достига и пасивният слой не се възстановява; процепната корозия напредва и при A4, само по-бавно. Над около 60 °C в хлоридна среда и двата класа са изложени на корозия под напрежение. При постоянно потапяне в морска вода с носеща функция аустенитните марки вече не са достатъчни и се минава към дуплекс (1.4462) или супердуплекс.
Къде A4 не подлежи на избор
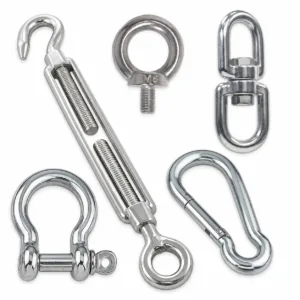
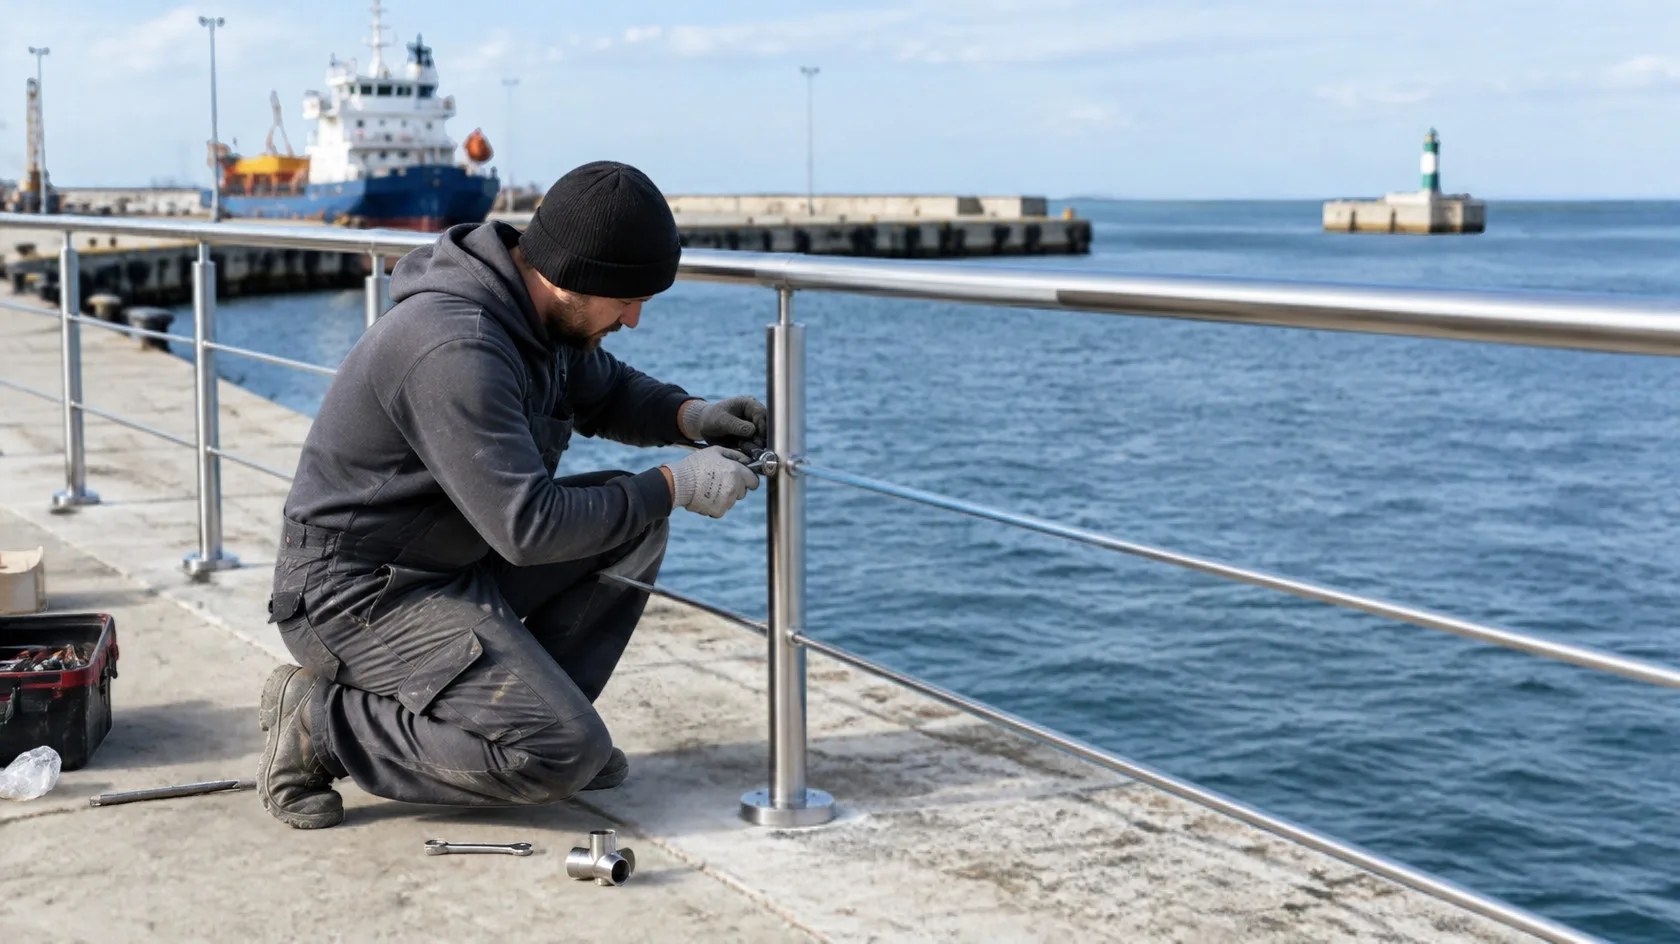
- Морски такелаж и палубно оборудване — шегели, обтегачи, скоби, релинг, всичко, което стои в солен аерозол постоянно.
- Закотвяне и швартоване — сглобките около шамандура работят на границата вода–въздух, където корозията е най-бърза.
- Крайбрежни конструкции — соленият аерозол се носи километри навътре от брега, не само на първата линия.
- Басейни и помещения с хлор — при носещи елементи в атмосферата над закрит басейн дори A4 не се приема за безопасен избор; там се изискват по-високолегирани марки.
- Пътна и зимна експлоатация — опесъчаването с луга е хлоридна среда като морската.
- Химическа и хранителна среда — дезинфектанти, саламура, киселинни почистващи препарати.
Кога A2 върши работа
A2 не е по-лошата стомана, а стомана за друг клас среда. Закрити помещения, сухи навеси, сладководни язовири и реки, горски и строителни приложения далеч от морето — там A2 държи дълго и излиза по-изгодно, защото молибденът и по-високото никелово съдържание на A4 се плащат. Обикновен парапет в сграда, скоби по оборудване в цех без агресивна химия, монтажни елементи по покрив във вътрешността на страната: A2 е адекватният избор и преплащането за A4 не носи нищо.
Граничните случаи обаче си заслужават A4. Ако елементът е труден за подмяна — зазидан, на височина, под вода, в носеща сглобка — разликата в цената се връща още при първата спестена смяна. Повечето елементи от неръждаема стомана се предлагат и в двата класа, така че изборът е на етапа на поръчката, не на монтажа.
Класове на якост: A2-70, A4-70 и A4-80
След буквено-цифровата група идва класът на якост — A2-70, A4-70, A4-80. Числото, умножено по 10, дава минималната якост на опън в N/mm²: 70 означава 700 N/mm², 80 означава 800 N/mm².
- 50 — меко, в отгрято състояние; за ненатоварени сглобки.
- 70 — студено деформирано; стандартът за повечето болтове и винтове.
- 80 — високоякостно студено деформирано; за по-натоварени връзки.
Класът се изсича върху главата на болта заедно с означението на материала. Две неща не бива да се смесват: класът на якост описва материала на крепежния елемент, а не носимоспособността на сглобката. При шегел, халка, кука или обтегач меродавна е маркираната върху самото изделие работна натовареност (WLL), не класът на болта до него. Ако маркировката липсва или е нечетлива, елементът не се ползва за повдигане.
Грешките, които развалят добрата неръждавейка
- Железни частици по повърхността. Шлайфане или четкане с инструмент, който преди това е пипал черна стомана, оставя свободно желязо. То ръждясва за дни и петната изглеждат като дефект на неръждавейката, без да са. Четки и дискове за неръждаема стомана се държат отделно.
- Пряк контакт с поцинкована или черна стомана във влажна среда. Образува се галванична двойка и по-неблагородният метал се разяжда. Разделя се с полиамидна втулка или шайба.
- Смесени класове в една сглобка. A4 болт с A2 гайка в морска среда се държи като A2 — слабото звено определя живота на връзката.
- Затягане без смазка. Аустенитните резби заяждат при сухо и бързо затягане и гайката се запича необратимо. Бавно темпо и монтажна паста решават проблема.
- Застояла солена вода в процепи. Под шайби, скоби и накладки водата не изсъхва. Промиване със сладка вода след морска експлоатация удължава живота повече от всяка промяна на класа.
Как се проверява на място
Маркировката на главата е първият източник — A2-70 или A4-80 се чете директно. При дребни елементи, шайби и някои ковани изделия маркировка няма и остава документът от доставчика.
Магнитът не е тест. Разпространеното поверие, че „истинската неръждавейка не лепне“, не разграничава A2 от A4. И двете са аустенитни и в отгрято състояние са практически немагнитни, но студеното деформиране при производството на резба прави повърхността слабо магнитна. Болт A2 може да привлече магнит, а A4 — също. Молибденът се доказва с анализ (например ръчен XRF), не на око и не с магнит.
При поръчка най-сигурният подход е класът да се запише изрично в спецификацията — за болта, за гайката и за шайбата поотделно — и да се поиска сертификат за партидата. В каталозите на неръждаемите елементи класът обикновено е част от артикулното описание и се проверява преди поръчката, а не след доставката.
Бързо правило за избор
- Сол или хлор под каквато и да е форма — A4.
- Закрито, сухо, сладка вода — A2 е достатъчна.
- Постоянно потапяне в морска вода с носеща функция — над A4: дуплекс.
- Труден за подмяна елемент или съмнение каква ще е средата — A4.
Продължете да четете
Може да харесате още...
Спортният карабинер и работният съединител си приличат само на пръв поглед. Кои EN стандарти важат за работа на височина, какво трябва да пише върху изделието и как се води регистърът на проверките.
-
Тегло, безопасност при скъсване и лесна работа с ръце са истинските предимства на синтетичното въже за лебедка. Къде обаче стоманата още държи предимство и какво трябва да се смени заедно с въжето.
Товарът, броят повторения и наличието на надеждно захранване решават спора ръчна лебедка или електрическа. Сравнение по работен цикъл, ток, спирачка и маркировка.